Кольцевые корончатые сверла по металлу: виды конструкции и сферы применения
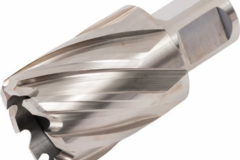
Сверла кольцевые корончатые по металлу применяются для быстрого и точного получения отверстий большого диаметра с минимальным расходом мощности и меньшим количеством стружки по сравнению со сплошным сверлением.
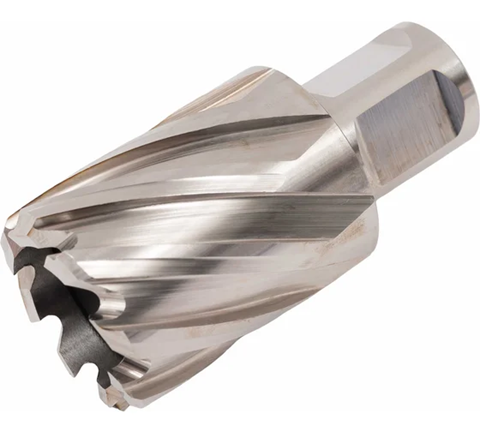
Такая оснастка особенно востребована при монтажных и ремонтных работах, изготовлении металлоконструкций, а также при сверлении листового проката, профилей и труб, где важны чистая кромка и стабильная геометрия.
В статье рассмотрим основные разновидности корончатых сверл – по материалу режущей части, типу хвостовика и назначению, а также разберём, как правильно подбирать оснастку под сталь, нержавеющие сплавы и цветные металлы. Отдельное внимание уделим условиям применения: совместимости с магнитными и стационарными сверлильными станками, выбору режимов резания и использованию охлаждения для увеличения ресурса и качества обработки.
Как выбрать корончатое сверло под марку стали и толщину заготовки
Выбор корончатого (кольцевого) сверла по металлу начинается с понимания двух параметров: марки стали (то есть её склонности к упрочнению, вязкости и абразивности) и толщины заготовки (которая влияет на требуемую глубину резания и устойчивость процесса). Неправильно подобранная геометрия и материал режущей части приводят к перегреву, быстрому затуплению кромок и появлению задиров на кромке отверстия.
Практически важно учитывать и условия сверления: доступность подачи СОЖ, жёсткость станка или магнитного сверлильного основания, качество разметки и закрепления детали. Даже при одинаковой марке стали выбор будет различаться, если вы сверлите, например, тонкий лист на высокой подаче либо толстую плиту с обязательной стабильной подачей и охлаждением.
Ориентиры по марке стали: материал коронки и устойчивость к нагрузке
Для конструкционных углеродистых и низколегированных сталей (условно «обычные» стали без выраженной абразивности) чаще всего достаточно корончатого сверла из HSS (быстрорежущая сталь). Если же сталь более вязкая, склонна к наклёпу или имеет повышенную прочность, целесообразнее выбирать HSS-Co (с добавлением кобальта): такая коронка лучше переносит нагрев и дольше держит режущую кромку при повышенных нагрузках.
Для труднообрабатываемых и «капризных» материалов (нержавеющие стали, жаропрочные/высоколегированные, а также стали с повышенной абразивностью) предпочтительнее корончатые сверла с твердосплавными режущими элементами. Они устойчивее к износу, но требуют более строгого соблюдения режимов: стабильной подачи, минимизации вибраций и, по возможности, постоянной СОЖ. Если при работе по вязкой стали допускать «подскоки» и прерывистую подачу, кромка может выкрашиваться быстрее, чем у качественного HSS-Co.
- Если сталь склонна к наклёпу (часто встречается у нержавеющих): выбирайте коронку, рассчитанную на такие материалы, и избегайте малой подачи – лучше ровная подача и достаточное охлаждение.
- Если материал абразивный: усиливайте выбор в сторону твердосплава и следите за чистотой СОЖ и отсутствием песка/окалины в зоне резания.
- Если оборудование не отличается жёсткостью: иногда практичнее взять HSS-Co и аккуратно выдержать режимы, чем «ломать» твердосплавную кромку вибрациями.
Подбор под толщину: рабочая длина, выход стружки и качество отверстия
Толщина заготовки определяет, какую глубину резания и стабильность отвода стружки должно обеспечить корончатое сверло. Важно, чтобы рабочая длина (глубина сверления) была с запасом относительно толщины детали: это облегчает формирование стружки, снижает риск заклинивания керна и помогает получить чистый выход отверстия. Для тонких материалов ключевым становится предотвращение «зацепа» на выходе и минимизация вибраций, а для толстых – устойчивость к нагреву и стабильная эвакуация стружки.
При выборе под толщину ориентируйтесь на следующие правила:
- Тонкие листы: выбирайте коронку с геометрией, рассчитанной на мягкий вход и стабильное ведение, и следите за жёстким прижимом детали. Здесь критична центровка и отсутствие люфтов, иначе отверстие получится овальным, а кромка – с заусенцем.
- Средние толщины: важен баланс – достаточно «агрессивная» работа кромки при контролируемой подаче. Предпочтительны коронки, которые уверенно режут без перегрева, особенно если охлаждение ограничено.
- Большая толщина: выбирайте коронку по глубине сверления с запасом и отдавайте приоритет материалу режущей части, устойчивому к температуре (HSS-Co или твердосплав, в зависимости от марки стали). При необходимости используйте прерывистую технологическую паузу только для восстановления охлаждения, но не допускайте трения «всухую».
Независимо от толщины, корректируйте выбор в пользу более износостойкого исполнения, если работа идёт серийно или по высокопрочной стали, а также если отверстия большого диаметра: увеличение диаметра повышает нагрузку на кромку и чувствительность к ошибкам в подаче. Для чистого результата сочетайте подходящую коронку с правильным режимом и охлаждением: стабильная подача и достаточная СОЖ обычно важнее, чем попытка компенсировать всё «самой дорогой» коронкой.