Лазерная резка металла: технология работы оборудования и правила безопасности
Лазерная резка металла – это высокоточная технология разделения листовых и профильных материалов с помощью сфокусированного луча, который локально нагревает металл до плавления или испарения.
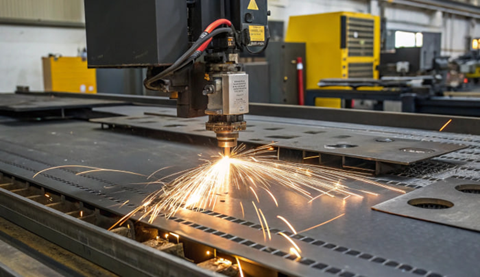
Процесс применяется в машиностроении, строительстве и производстве металлоконструкций, обеспечивая чистую кромку, минимальные деформации и повторяемость геометрии даже при сложных контурах; востребована и услуга лазерная резка Москва для изготовления деталей под чертеж и серийных заказов.
Чтобы получить стабильный результат, важно соблюдать правила подготовки и выполнения работ: правильно подбирать мощность и скорость, учитывать толщину и марку металла, настраивать фокус и подачу газа, а также контролировать качество кромки и окалинообразование. Не менее значимы требования безопасности – защита зрения и кожи от излучения, исправная вентиляция для удаления аэрозолей и дыма, корректная настройка оборудования и соблюдение регламентов обслуживания.
Подготовка и настройка перед лазерной резкой металла
Качественная лазерная резка начинается с правильной подготовки материала: лист должен быть без выраженной коррозии, плотных окалин, толстого слоя краски, масла и влаги. Загрязнения ухудшают поглощение излучения, провоцируют разбрызгивание расплава и повышают риск появления грата, поэтому заготовку очищают, обезжиривают и просушивают. Важно заранее проверить марку металла, толщину и состояние поверхности, а также обеспечить стабильную плоскостность листа, чтобы не «уплывал» фокус и не менялась ширина реза.
Настройка оборудования включает корректный выбор режима по толщине и типу металла: мощность, скорость подачи, положение фокуса, частоту/скважность (если применяется импульсный режим) и параметры газа. Газовая поддержка подбирается по задаче: кислород чаще используют для конструкционных сталей (быстрее, но выше риск окисленной кромки), азот – для нержавеющих сталей и алюминия (чище кромка, меньше оксидов), воздух – как компромисс при менее строгих требованиях. Перед запуском обязательно выполняют пробный рез на образце, проверяют соосность сопла и луча, состояние защитного стекла, чистоту сопла и надежность заземления.
Безопасность, контроль качества и типовые ошибки
Требования безопасности при лазерной резке включают ограничение доступа в рабочую зону и использование средств защиты, соответствующих классу лазера и длине волны: защитные очки, закрытая спецодежда и перчатки при обращении с горячими деталями. Критично обеспечить исправную вытяжку и фильтрацию дыма, так как продукты горения покрытий и аэрозоли металлов вредны при вдыхании; также необходимы датчики/регламенты по пожарной безопасности и удаление горючих материалов из зоны реза. При работе с баллонами и магистралями газов соблюдают правила хранения, проверяют герметичность соединений и исключают «самодельные» переходники.
Контроль качества выполняют по геометрии и состоянию кромки: оценивают перпендикулярность, ширину реза, наличие грата, поджогов, волн, микротрещин и выраженной окалины, а также повторяемость размеров по партии. Практично сочетать визуальный контроль с измерением ключевых размеров (штангенциркуль/микрометр), проверкой прямолинейности и тестом на собираемость (если детали идут в узел). Для ответственных изделий дополнительно проверяют зону термического влияния и отсутствие перегрева по характеру побежалости/изменения структуры.
- Неправильный фокус (слишком высоко/низко): появляется конусность, нестабильный рез, увеличивается грат и «шероховатость» кромки.
- Несоответствие скорости и мощности: при завышенной скорости – непрорезы и перемычки, при заниженной – поджоги, расширение реза, сильная зона термического влияния.
- Ошибки с газом (давление, тип, чистота): кислород на нержавейке дает потемнение и оксидную пленку, недостаток давления ухудшает выдувание расплава и увеличивает грат.
- Изношенное или загрязненное сопло/защитное стекло: падает стабильность, ухудшается качество кромки, растет риск отражений и аварийной остановки.
- Некачественная подготовка материала (масло, пленка, ржавчина): повышается дымообразование, появляются кратеры, наплывы и нестабильная ширина реза.
- Профилактика: регулярная чистка оптики, проверка центровки, замена расходников по регламенту.
- Ведение режимов: фиксация проверенных параметров по материалам и толщине, обязательный пробный рез при смене партии.
- Дисциплина безопасности: контроль вытяжки, пожарные меры, корректные СИЗ и порядок работы с газами.