Лазерная резка металла: как устроен процесс и что влияет на цену
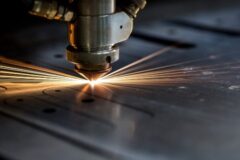
Волоконный лазер не режет металл в привычном смысле — он его плавит. Луч фокусируется в пятно тоньше человеческого волоса, металл в этой точке мгновенно разогревается до температуры плавления, а струя газа выдувает расплав вниз.
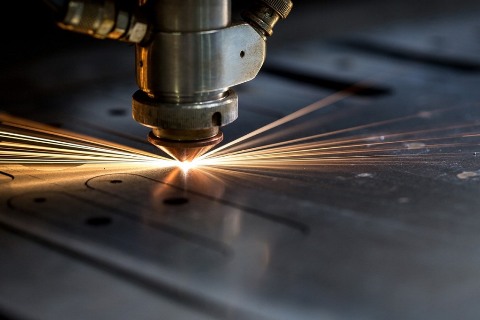 Контакта с заготовкой нет, значит, нет ни износа инструмента, ни распирающих усилий, от которых лист гнётся.
Что умеет современная установка
Рабочее поле 1500×3000 мм, мощность волоконного источника 6 кВт. Такой станок берёт углеродистую сталь толщиной 0,1–30 мм, нержавейку 0,1–4 мм, латунь и медь 0,1–2 мм, алюминий 0,1–0,8 мм. Точность реза 0,1 мм, повторяемость позиционирования ±0,05 мм, минимальная ширина реза 0,025 мм. Если вы делаете серию деталей, которые потом садятся друг в друга или на сварной кондуктор, эти десятые доли решают куда больше, чем скорость станка.
Кромка после лазера не требует доводки. На ней нет окалины и наплывов, так что торец сразу можно варить, красить или шлифовать.
Сколько стоит раскрой
Смету обычно представляют как плату за лист, но лазерный раскрой считают по погонному метру реза. Отсюда неочевидный момент: деталь 300×300 мм с частой перфорацией обойдётся дороже, чем заготовка 500×500 мм с четырьмя прямыми резами.
Внутри диапазона цена растёт вместе с толщиной: 1–1,5 мм стоят от 35 ₽ за метр, 3 мм от 55 ₽, 6 мм от 90 ₽. Причина простая — скорость резки падает, расход газа растёт.
Что увеличивает смету
- Толщина больше 6 мм. Рез идёт медленнее, и на таких толщинах кислород часто оказывается выгоднее азота.
- Сложный контур. Чем больше отверстий и тонких перемычек, тем больше погонных метров на ту же площадь листа.
- Чистота кромки. Резка азотом даёт светлый торец почти без окислов, но стоит дороже воздушной.
- Срочность. Загрузка цеха влияет на цену сильнее, чем кажется заказчику.
Лазер, плазма или гидроабразив
Плазма дешевле на толщинах от 20 мм, но оставляет скошенный рез и грат, который потом сбивают. Гидроабразив берёт любую толщину и не греет металл, только стоит кратно дороже и режет медленно. Лазер выигрывает на листовом прокате до 30 мм: точность 0,1 мм и кромка под сварку без доработки. Сталь толще 30 мм он уже не берёт — там в игру вступают другие технологии.
В серии из сотен одинаковых деталей ЧПУ снимает и вопрос человеческих ошибок — программа отрабатывает контур одинаково в первом изделии и в тысячном.
Файл, который сэкономит деньги
Идеальный макет — DXF или DWG в масштабе 1:1, где наружный контур, окна и отверстия нарисованы отдельными замкнутыми линиями. Незамкнутый контур, двойные линии, наложенные друг на друга объекты — три главные причины, по которым раскрой откладывается на день. Если на руках только PDF или фото эскиза, чертёж подготовят на месте: от 1000 ₽.
Оснастка лазеру не нужна, поэтому партия может состоять из одной детали. Минимальная стоимость заказа — 3000 ₽, расчёт занимает день. Именно этим лазерная резка металла отличается от штамповки и литья, где экономика начинается от сотен штук.
И последнее. Если деталь потом красится порошком, уточните толщину покрытия заранее: порошок добавляет до 0,1 мм на сторону, и посадочные размеры иногда приходится корректировать ещё на этапе макета.