Резьбовые фрезы для ЧПУ: подбор под отверстие и проверка первой детали
В резьбовом отверстии покупатель оценивает конечный результат: соединение должно собираться и соответствовать чертежу. Для технолога за этим стоят несколько решений — подготовка отверстия, выбор фрезы, траектория, режимы и контроль.
 Ошибка на любом этапе может проявиться одинаково: резьба не проходит проверку. Поэтому подбор инструмента начинают с полной характеристики обрабатываемого элемента.
Сначала описать резьбу
В заявке указывают стандарт или полное обозначение резьбы, номинальный диаметр, шаг, направление и поле допуска. Затем добавляют рабочую длину, материал детали и сведения о доступе к зоне обработки. Для внутренней резьбы отмечают, глухое отверстие или сквозное, а также показывают его подготовленный диаметр и форму дна.
Эти сведения позволяют сравнивать резьбовые фрезы для ЧПУ по металлу применительно к конкретной операции. Совпадение шага еще не означает, что инструмент подойдет по профилю, длине или диаметру режущей части. Выбор по одной строке в названии товара оставляет слишком много неопределенности.
Проверить возможности станка
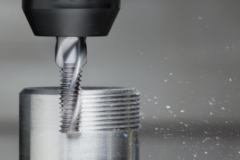
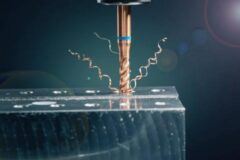
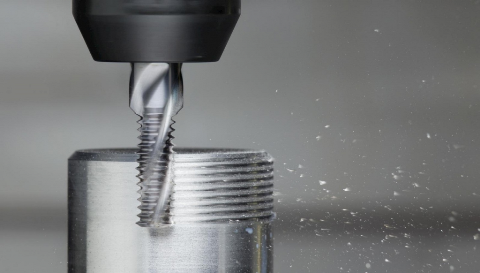
При резьбофрезеровании вращающийся инструмент перемещается по винтовой траектории. Для такой обработки станок должен поддерживать согласованное движение по необходимым осям. До покупки проверяют возможности системы ЧПУ и используемой программы подготовки обработки, особенно если операцию вводят впервые.
Отдельно оценивают доступ. Фреза должна пройти в отверстие и выполнить траекторию без столкновения хвостовика или патрона с деталью. В сложной корпусной заготовке препятствием может оказаться соседний выступ, который не виден на отдельном фрагменте чертежа резьбы. В таких случаях полезна модель всей зоны обработки.
Согласовать исполнение инструмента
Резьбофрезы отличаются количеством рядов профиля, длиной режущей части, диаметром шейки и другими параметрами. Многорядное исполнение может формировать несколько витков одновременно; пригодность конкретной модели зависит от шага и требуемой длины резьбы. Возможность работы одним инструментом с несколькими диаметрами подтверждают по его документации.
При выборе следует проверить:
- соответствие профиля и шага требованиям детали;
- допустимый диапазон обрабатываемых диаметров;
- длину рабочей части и свободный доступ шейки;
- совместимость хвостовика с имеющимся патроном;
- рекомендации по материалу заготовки и отводу стружки.
Большой вылет требует особого внимания к жесткости. Его нельзя компенсировать выбором покрытия или увеличением числа проходов без оценки всей операции. Сначала проверяют, можно ли сократить расстояние от патрона до зоны резания и сохранить доступ к отверстию.
Подготовить и проверить программу
В программе учитывают заход, рабочее перемещение и выход фрезы. Плавное врезание помогает избежать резкого изменения нагрузки. Подачу рассчитывают с учетом круговой траектории: скорость движения центра инструмента и скорость на обрабатываемом контуре не совпадают. Параметры следует проверять для принятого способа программирования.
Число проходов выбирают по рекомендациям изготовителя и условиям операции. На решение влияют материал, шаг резьбы, вылет и жесткость закрепления. Универсального режима, подходящего для всех фрез одного диаметра, нет. До обработки ответственной детали проверяют программу и отсутствие столкновений доступными на предприятии средствами.
Связать испытание с критериями приемки
Для первой партии заранее определяют, чем будут контролировать резьбу. В карте указывают применяемые средства измерения, требования к длине и допустимые дефекты поверхности. Проверка случайным крепежом может быть полезна для пробной сборки, но не заменяет приемку по требованиям чертежа.
Результат записывают вместе с номером программы, коррекциями, маркировкой фрезы и режимами. Если размер требует корректировки, сначала проверяют правильность исходных данных и настройку операции. Изменения вносят последовательно, сохраняя сведения о том, на какой детали и при каких условиях выполнен контроль.
Такая подготовка делает повторный запуск понятнее. У технолога остается проверенная карта операции, у оператора — согласованные настройки и порядок контроля, а у снабжения — точное обозначение инструмента для следующей закупки.