Развёртывание глухих отверстий: как учесть глубину и форму дна
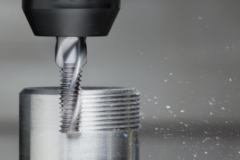
При обработке глухого отверстия легко перепутать общую глубину полости и длину рабочего участка, который должен иметь точный диаметр. После сверления на дне может оставаться коническая зона, а режущая часть развёртки имеет собственную форму захода.
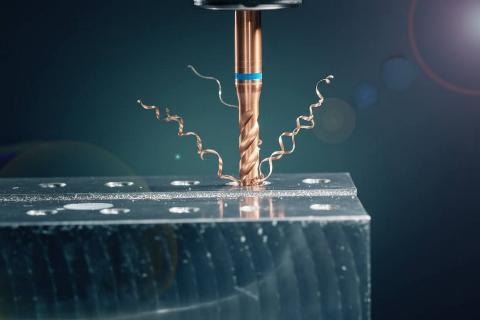 Если эти особенности не учесть, измерение у входа покажет нужный размер, но посадка детали по всей длине окажется неправильной.
Разделите размеры на чертеже
Перед выбором инструмента определяют глубину подготовленного отверстия и длину его цилиндрической части. Отдельно указывают, до какого уровня требуется чистовая обработка и какое расстояние остаётся до дна. Для ступенчатой полости проверяют положение уступа. Такое описание точнее одной цифры глубины и помогает избежать ошибки при назначении хода.
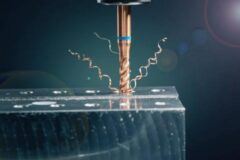
Под конкретную геометрию развёртка для глухих отверстий выбирается с учётом формы режущего захода и размеров рабочей части. В каталоге RMS представлены исполнения с прямой канавкой. Их сравнивают по диаметру, режущей и рабочей длине, хвостовику и другим параметрам карточки. Само название раздела не означает, что любой артикул обработает отверстие вплотную к дну.
Оставьте место для работы инструмента
Технолог сопоставляет чертежи детали и развёртки, чтобы определить достижимую глубину калиброванного участка. Если требуется точный размер почти до плоского дна, возможность такой операции уточняют отдельно. Нельзя просто увеличить ход стандартного инструмента: это может привести к контакту с дном, перегрузке и повреждению кромок.
В расчёт включают не только режущую часть, но и фактический вылет из держателя. Проверяют, не встретится ли хвостовик или корпус оправки с торцом детали. Для глубоких полостей важно сохранить достаточную жёсткость сборки. Подходящую длину выбирают по доступу и форме отверстия, а не по принципу максимального запаса.
Продумайте удаление стружки
В глухой полости нет свободного выхода с противоположной стороны. Поэтому ещё до запуска определяют, как стружка покинет зону резания и как к кромкам поступит охлаждающая жидкость. Внутренние каналы СОЖ есть не у каждого исполнения. Их наличие проверяют в документации, одновременно оценивая возможности станка и инструментального держателя.
Припуск после предыдущей операции должен соответствовать рекомендациям для выбранного инструмента и материала. Его увеличение создаёт дополнительный объём стружки и повышает нагрузку. Если пробный проход даёт риски или нестабильный размер, проверяют подготовленное отверстие, состояние канавок, охлаждение и закрепление. Менять только скорость, не установив причину, малоэффективно.
Проверьте размер по глубине
План контроля составляют до обработки партии. Измерительный инструмент должен достигать требуемых сечений и позволять оценить размер в рабочей зоне. Показание возле фаски не характеризует всё глухое отверстие. До измерения деталь очищают от стружки и остатков жидкости по принятой методике. Условия контроля сохраняют одинаковыми для всей пробной партии, чтобы результаты можно было сравнить. При необходимости используют несколько контрольных уровней, учитывая конструкцию детали и требования к посадке сопрягаемого элемента.
В карте наладки сохраняют глубину исходного отверстия, установленный ход, вылет и параметры чистового прохода. При заказе повторной партии развёрток передают эти данные вместе с чертежом. Согласованная геометрия детали и инструмента позволяет заранее определить ограничения операции и получать нужный размер на всей предусмотренной длине.