Фрезерная обработка на станках ЧПУ: правила настройки режимов и типовые ошибки
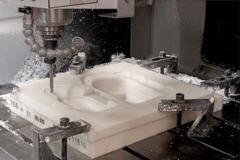
Фрезерная обработка на станках с ЧПУ позволяет получать точные плоскости, карманы, пазы, резьбы и сложные 3D-поверхности с повторяемым качеством. Чтобы результат был стабильным, важно выстроить процесс: от выбора заготовки и инструмента до настройки режимов резания и контроля готовой детали.
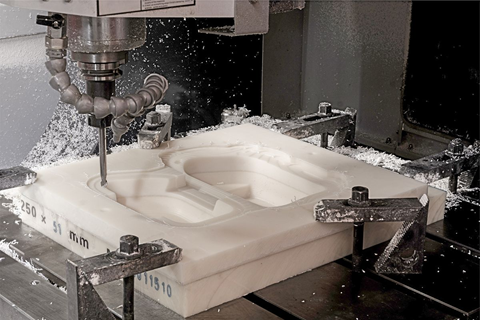
На практике успех определяют мелочи: жесткость установки, корректные базовые поверхности, правильная подача СОЖ, адекватный припуск и аккуратная стратегия траектории. Ниже собраны правила и советы, которые помогают снизить брак, увеличить ресурс инструмента и сократить время цикла.
Режимы резания и стратегии траектории
Опирайтесь на рекомендованные значения производителя инструмента и корректируйте под конкретный станок, жесткость системы и охлаждение. Неправильная комбинация оборотов и подачи приводит к перегреву, вибрациям и ускоренному износу.
- Скорость резания выбирайте по материалу и покрытию фрезы.
- Подачу на зуб рассчитывайте с учетом диаметра, числа зубьев и типа операции.
- Глубину резания повышайте постепенно, следя за стабильностью стружкообразования.
- Ширину фрезерования подбирайте так, чтобы избежать резонанса и перегрузки кромки.
Признаки правильного режима: стабильный звук, равномерная стружка, отсутствие перегрева, чистая поверхность без рваных участков и следов вибрации.
Черновая и чистовая обработка
На черновых проходах цель – быстро и безопасно снять объем материала, сохранив инструмент и заготовку. Эффективны траектории с постоянной нагрузкой на кромку, которые уменьшают пики усилий и стабилизируют процесс.
Чистовая обработка требует предсказуемой деформации детали и минимальной вибрации. Часто лучше выполнить отдельный чистовой проход с малым припуском, постоянным направлением резания и стабилизированной подачей.
Контроль стружки и охлаждение
Особое внимание уделяйте глубоким карманам: там стружка скапливается быстрее, а перегрев проявляется раньше. При необходимости делайте разгрузочные выходы, промежуточные подъемы и выбирайте фрезы с подходящей геометрией канавок.
Типичные ошибки и как их избежать
- Слишком большой вылет фрезы – уменьшайте вылет, применяйте более жесткий держатель.
- Недостаточная жесткость закрепления – добавляйте опоры, меняйте схему зажима, используйте мягкие губки с проточкой.
- Неверный припуск на чистовую – оставляйте равномерный припуск, чтобы чистовой проход работал стабильно.
- Игнорирование биения – проверяйте посадку, чистоту конуса/цанги, измеряйте биение индикатором.
- Повторное резание стружки – улучшайте эвакуацию, меняйте траекторию, корректируйте охлаждение.
Для системного улучшения процесса полезно фиксировать удачные связки: материал, фреза, держатель, режимы, стратегия, тип охлаждения и фактический ресурс. Так вы создадите собственную базу режимов, которая ускорит запуск новых деталей и снизит риски. Больше про металлообработку на https://moskva.conturobrabotki.ru/service/frezernaya-obrabotka-na-stankah-s-chpu/
Итоги: какие материалы фрезеруют на ЧПУ и как под них подбирать режимы резания
Для ЧПУ-фрезеровки подходят как металлы (алюминиевые и медные сплавы, стали, нержавеющие и жаропрочные сплавы, титан), так и неметаллы (пластики, композиты, дерево, МДФ, модельные плиты). Ключ к стабильному результату – понимать, как материал отводит тепло, образует стружку, ведёт себя при вибрациях и насколько чувствителен к прижогам, налипанию и расслоению.
Подбор режимов резания всегда сводится к управлению тремя параметрами: скорость резания (через обороты), подача на зуб (через подачу) и глубины (осевая ap и радиальная ae). Отталкивайтесь от рекомендаций производителя инструмента, затем корректируйте под реальную жёсткость станка/оснастки, вылет, стратегию (черновая/чистовая) и требования к поверхности.
Практические правила, которые работают для большинства материалов
- Алюминий и мягкие сплавы: приоритет – высокая подача и острая геометрия, чтобы резать, а не «мазать». Следите за налипанием; используйте СОЖ/МQL/обдув, достаточный стружкоотвод и не занижайте подачу на зуб.
- Стали конструкционные: важны стабильность и умеренные режимы. Держите постоянную нагрузку (адаптив/трохоид), избегайте чрезмерного радиального врезания, контролируйте вибрации и износ кромки.
- Нержавейка: материал склонен к наклёпу – нельзя «тереть». Сохраняйте уверенную подачу на зуб, избегайте микросъёмов, обеспечьте охлаждение и не допускайте повторного прохода по наклёпанной зоне без съёма.
- Титан и жаропрочные: низкая теплопроводность – тепло остаётся в зоне резания. Уменьшайте скорость резания, ограничивайте ap/ae, используйте короткий вылет, жёсткую фиксацию, стабильное охлаждение и стратегии постоянного зацепления.
- Медь/латунь: следите за чистотой кромки и качеством стружколома. Для меди важен контроль налипания и стружкоотвода; для латуни часто лучше работают инструменты/геометрии, уменьшающие «вкручивание».
- Пластики: главный риск – перегрев и оплавление. Повышайте подачу относительно оборотов (чтобы стружка уносила тепло), применяйте острый инструмент и эффективный обдув; для тонкостенных деталей снижайте силы резания (меньше ae/ap, больше проходов).
- Композиты (GFRP/CFRP): опасность – расслоение и абразивный износ. Используйте специализированные фрезы (компрессионные/алмазные/PCD), минимизируйте вырыв по кромкам, работайте с пылеудалением и контролем направления слоёв.
- Дерево/МДФ: чистоту кромки дают острый инструмент, корректное направление фрезерования и адекватная подача. При поджоге увеличивайте подачу или снижайте обороты, улучшайте эвакуацию пыли и проверяйте заточку.
- Начинайте с базы: берите стартовые значения из таблиц производителя фрезы (материал, покрытие, число зубьев, рекомендованные Vc и fz).
- Переводите в обороты и подачу: обороты задают скорость резания, подача формируется из подачи на зуб и числа зубьев; не «душите» подачу на зуб – это частая причина перегрева и плохой стружки.
- Выбирайте ap/ae под задачу: для черновой – стратегии постоянного зацепления и ограничение ae; для чистовой – малые припуски, стабильная траектория и контроль биения.
- Смотрите на стружку и звук: короткая ломкая стружка и ровный звук – признак правильной нагрузки; пыль вместо стружки, потемнение, писк, вибрации – сигнал корректировать режимы.
- Корректируйте по одному параметру: сначала устраняйте вибрации (уменьшение вылета, ae, изменение траектории), затем решайте тепло (fz/обдув/СОЖ/обороты), после – добивайте качество поверхности.
- Фиксируйте удачные настройки: создайте библиотеку режимов под ваши материалы, станок, оснастку и инструмент – это быстрее, чем каждый раз начинать с нуля.
Итог: выбор материала для ЧПУ-фрезеровки широк, но подход одинаковый – обеспечить правильную стружкообразование, отвод тепла и устойчивую механику резания. Если опираться на рекомендации инструмента, поддерживать достаточную подачу на зуб, контролировать зацепление (ae/ap) и вовремя корректировать режимы по признакам перегрева/вибраций, вы получите предсказуемое качество, ресурс инструмента и повторяемость деталей.