
Трохоидальное фрезерование: что это и когда окупается
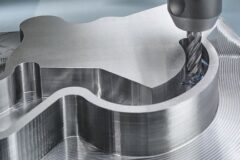
Трохоидальное фрезерование — это обработка, при которой фреза врезается на полную глубину, но движется не по прямой, а по дугам, снимая за один проход всего 5–10 % своего диаметра по ширине. Смысл метода не в траектории ради красоты: дуги держат угол зацепления кромки постоянным, поэтому нагрузка на инструмент ровная от входа до выхода. Полный паз делает противоположное — бьёт всей шириной и похоронил не одну сотню фрез.
Разберём, как устроена траектория, что она даёт кромке, когда окупается, а когда превращается в пустой расход машинного времени.
Как работает траектория
Обычный паз — самый тяжёлый случай для фрезы. Ширина реза равна диаметру, стружке некуда деваться, кромка входит в материал всей длиной и зажата в канавке. Поэтому в полный паз заходят не глубже 0,2 диаметра за проход — иначе скол.
Трохоидальная траектория переворачивает логику. Фреза движется по цепочке дуг, каждая из которых снимает узкую полоску, но на полной глубине — до полутора-двух диаметров. Угол, под которым кромка входит в металл, остаётся одинаковым на всём пути: толщина стружки не скачет, ударных входов нет, а между дугами кромка успевает отдать тепло.

Геометрию строит CAM-система (программа подготовки управляющих программ): вручную дуги с переменным шагом не считают. Взамен она даёт параметр ae — ширину резания — и именно он управляет всей стратегией.
Что это даёт фрезе и станку
Первое — температура. Стружка уносит тепло с собой, а кромка на дугах работает с перерывами и охлаждается на выходе. На полном пазе тепло остаётся в инструменте, потому что стружка из канавки выходит перегретой и медленно.
Второе — ровная нагрузка. Шпиндель не ловит удары на каждом входе в материал, вибрация ниже, и это заметно на тонкостенных деталях: малая радиальная сила не отжимает стенку.
Третье — ресурс. Практика цехов даёт двукратный и выше рост стойкости кромки против полного паза на тех же материалах. Фреза, которая в пазу жила один карман, трохоидой обрабатывает два-три.
Когда метод окупается
Глубокие карманы и пазы — главная ниша. Как только глубина переваливает за диаметр фрезы, трохоида начинает выигрывать время уже на первой детали: полного паза на такой глубине просто не существует без деления на проходы.
Твёрдые и вязкие материалы — вторая ниша. Закалённая сталь, нержавейка, титан: там, где кромка и так на пределе, ровная нагрузка продлевает ей жизнь дольше, чем любое покрытие.
Тонкостенные детали — третья. Малая ширина резания давит на стенку слабо, и деталь не «уводит винтом» после обработки.
Пример расчёта на детали
Задача — паз глубиной 12 мм фрезой Ø6 по конструкционной стали. Полным пазом это шесть проходов по 2 мм с риском скола на каждом. Трохоидой — один врез на глубину 12 мм (два диаметра) и движение по дугам с шириной резания 0,5 мм. Обороты по формуле n = 1000 × 140 / (3,14 × 6) — около 7400 в минуту, подача на зуб 0,06 мм. Одинаково загруженная кромка снимает карман за один спуск, и фреза после него готова к следующей детали — а не уходит в мусор с блеском на ленточке.
Когда трохоида — пустой расход времени
Мелкие задачи. Если глубина меньше половины диаметра, обычное контурное фрезерование делает то же самое короче по пути: трохоидальная траектория длиннее прямой, и на неглубоких операциях эта разница съедает весь выигрыш.
Слабый привод и люфт в направляющих. Дуги заставляют стол постоянно менять направление; изношенная механика на реверсах отвечает вибрацией, и смысл метода исчезает.
Разовая деталь без CAM-системы. Ручное программирование дуг не окупится на одной заготовке — метод живёт на серийной и мелкосерийной работе, где программа пишется один раз.
Стартовые режимы
Ширина резания ae — 5–10 % диаметра. Глубина ap — один-два диаметра для жёсткой системы, от половины — для осторожного старта. Обороты считаются по обычной формуле n = 1000 × Vc / (π × D), со скоростями резания твердого сплава: 120–180 м/мин по стали, 60–90 по нержавейке.
Подача — то, где ошибаются чаще всего. Узкая полоска реза делает стружку тоньше, и подачу на зуб поднимают на 20–50 % против обычных значений, чтобы кромка резала, а не тёрлась. Заниженная подача на трохоиде — та же ошибка, что и на обычной обработке, только маскируется она красивой траекторией: фреза «поёт», а потом сгорает.
Ошибки, убивающие фрезу на трохоиде
Первая — ae больше 10–15 % диаметра. Угол зацепления растёт, ударный вход возвращается, и фреза умирает как в полном пазу, только дороже — на полной глубине.
Вторая — сухая работа по нержавейке и вязким сплавам. Метод охлаждает кромку перерывами, но не заменяет смазку: налипание никто не отменял.
Третья — трохоида на люфтающем станке с длинным вылетом. Правило вылета — не больше четырёх диаметров — действует и здесь: дуги на длинном плече гнут фрезу так же, как и прямые проходы.
Под трохоидальную обработку нужен инструмент, который держит полную глубину: концевые и радиусные твердосплавные фрезы есть в интернет-магазине Freza-M — 11 брендов, Ø1–25 мм, от бюджетных серий до Iscar и Guhring. Там же закрывается остальная оснастка участка: свёрла, токарные резцы и пластины. Минимальный заказ 1000 гривен, отправка Новой почтой по Украине за 1–3 дня, для предприятий и ФОП — счёт и накладные.
Трохоидальное фрезерование — это способ снимать глубокие припуски узкой полоской на полной глубине, держа нагрузку на кромку постоянной. Окупается оно на глубоких карманах, твёрдых и вязких материалах и тонкостенных деталях, и требует CAM-системы и жёсткой механики. Под трохоиду берут концевые твердосплавные фрезы — часто с радиусом при вершине, потому что скруглённый угол держит удар лучше острого.